 换一组
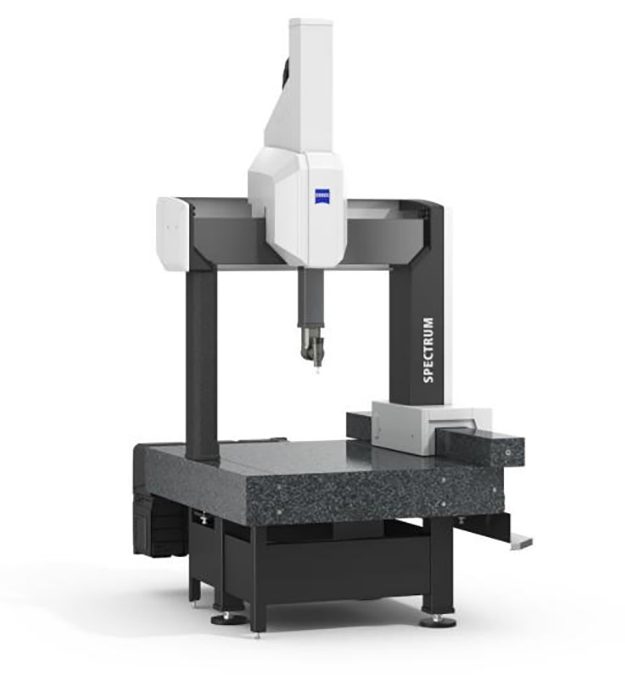


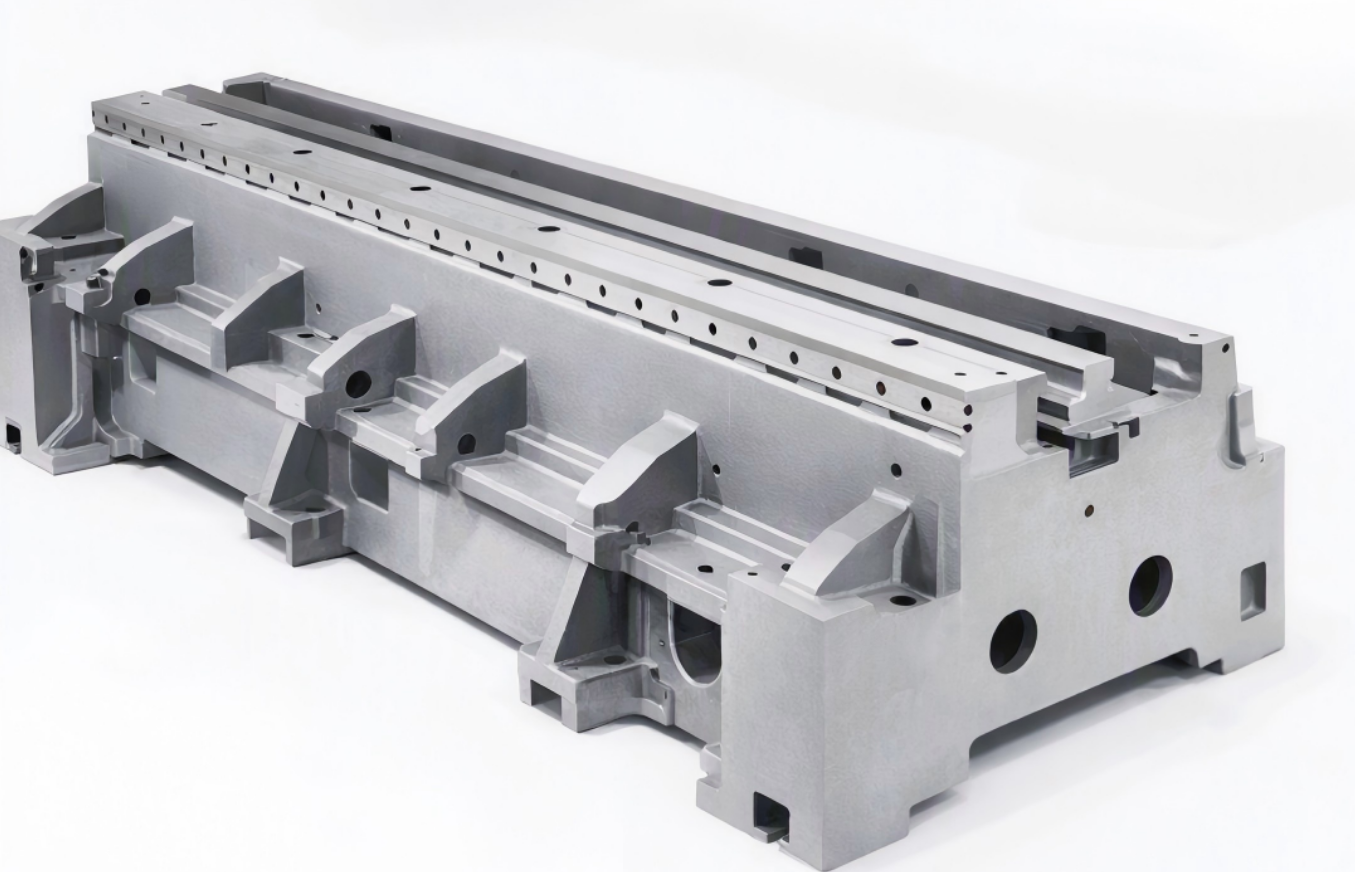
在机床制造过程中,床身、立柱、横梁等基础结构件承担着支撑整机的核心作用。随着大型龙门机床和卧式加工中心不断发展,这些零部件尺寸越来越大,部分关键结构长度甚至超过10米。
对于大型结构件而言,即使几十微米的偏差,都可能在后续装配过程中被逐级放大,最终影响整机加工精度和稳定性。
结构大型化带来的计量挑战:
尺寸巨大(Y 轴可达 6–10 m 以上)
对平面度、直线度、平行度、垂直度要求趋近极限
深孔、配合孔对同轴度与圆度高度敏感
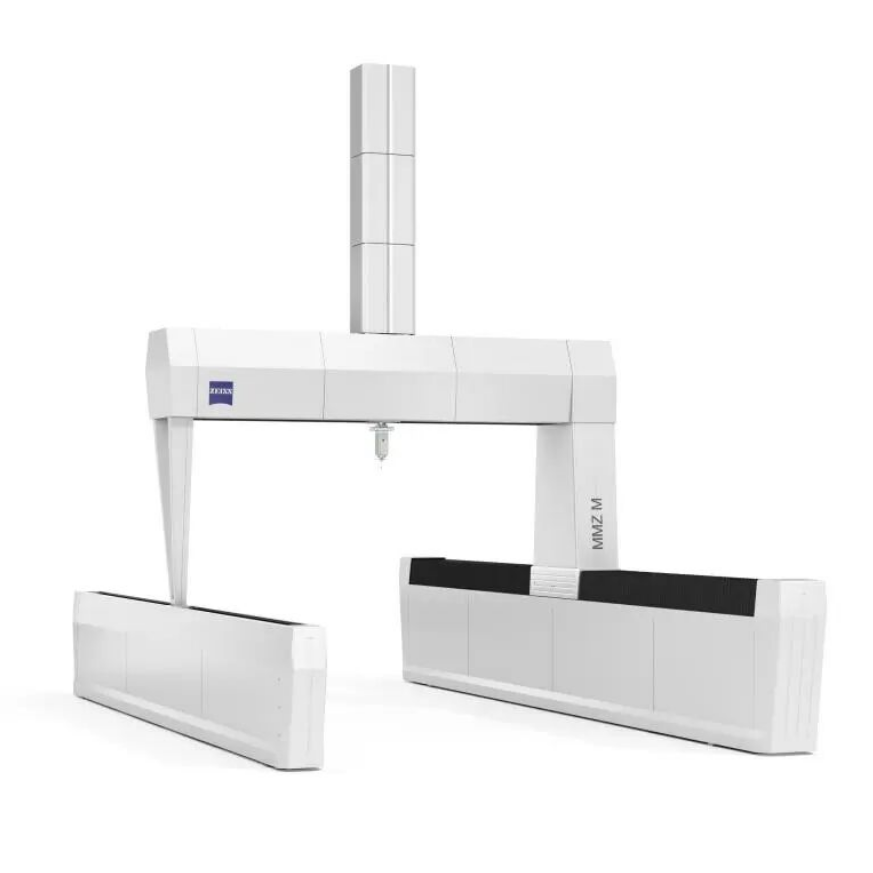
ZEISS MMZ:大型机床基础结构件的质量基石
ZEISS MMZ 系列三坐标测量机专为超大尺寸与高精度并存的场景设计,广泛应用于机床床身、立柱、横梁等大型结构件检测。
稳定的龙门式结构设计:在大行程下仍保持极高的几何一致性;
ZEISS VAST Gold 主动式测头:恒定测力扫描,确保形位公差测量真实可靠;
超长接长能力(最高可达 1200 mm):有效解决深孔与遮挡位置测量挑战;
ZEISS CALYPSO 软件平台:无需代码编程,支持中英文切换,统一测量逻辑。
02
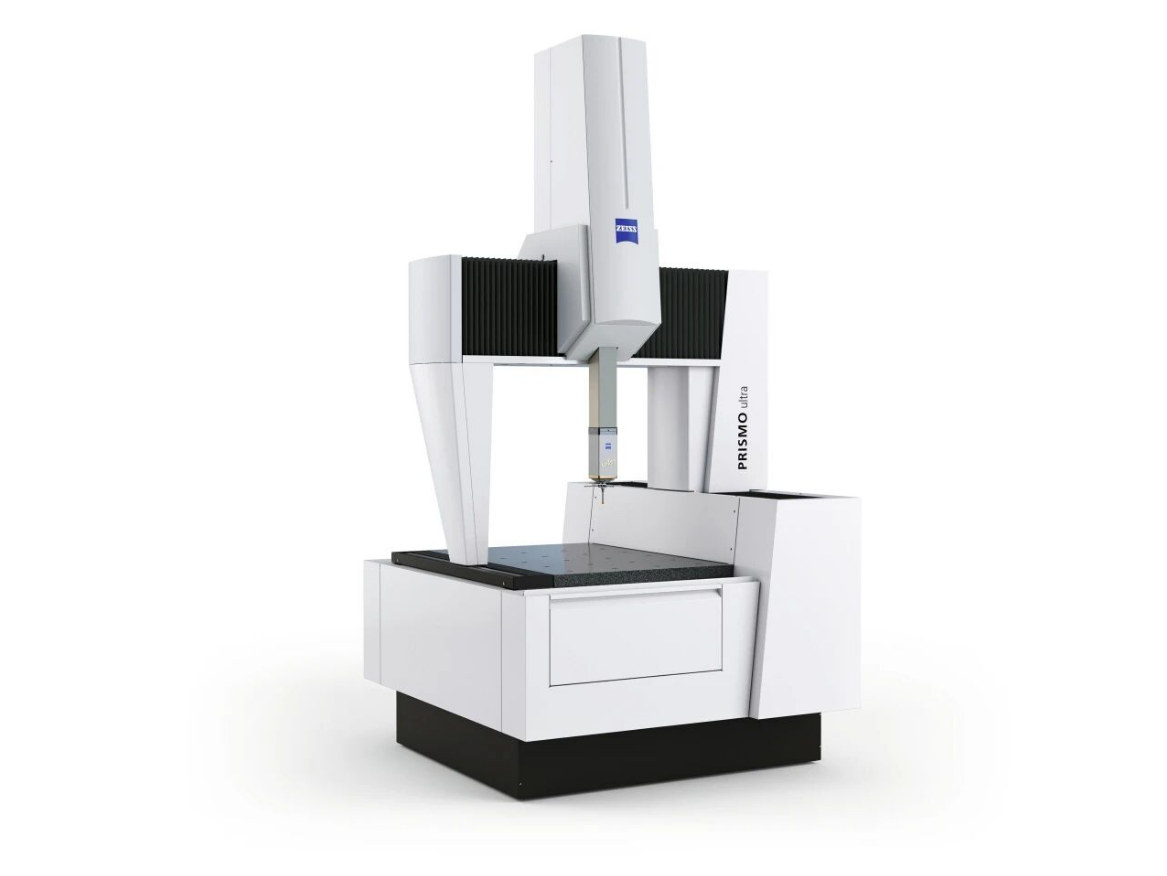
当前,高速电主轴正逐渐替代传统机械主轴,成为高端机床的重要发展方向。然而,当主轴转速突破40000 RPM时,任何微小误差都会被高速旋转无限放大。圆度、圆柱度、同轴度、径向跳动等指标的控制要求正逐步接近2-5μm范围。与此同时,温升带来的热变形,还会进一步影响动态性能表现。 主轴电主轴化带来的计量挑战: 集成度高、零部件尺寸小但精度窗口极窄 同轴度、圆度、圆柱度、径向跳动要求普遍 ≤ 2-5 μm 动态性能与热特性强依赖几何精度一致性 ZEISS PRISMO: 微米级一致性的保障 针对电主轴高精度需求,ZEISS PRISMO 系列以其高稳定性与高重复性,成为主轴制造与主机厂的长期选择。 主轴轴芯圆度、圆柱度、同轴度; 配合孔及轴承安装位几何精度; 配合 高精度气浮转台(RT-AB) 进行形状测量。 ZEISS PRISMO 在 PTB 认证条件下,其形状测量能力可媲美专业形状测量专机。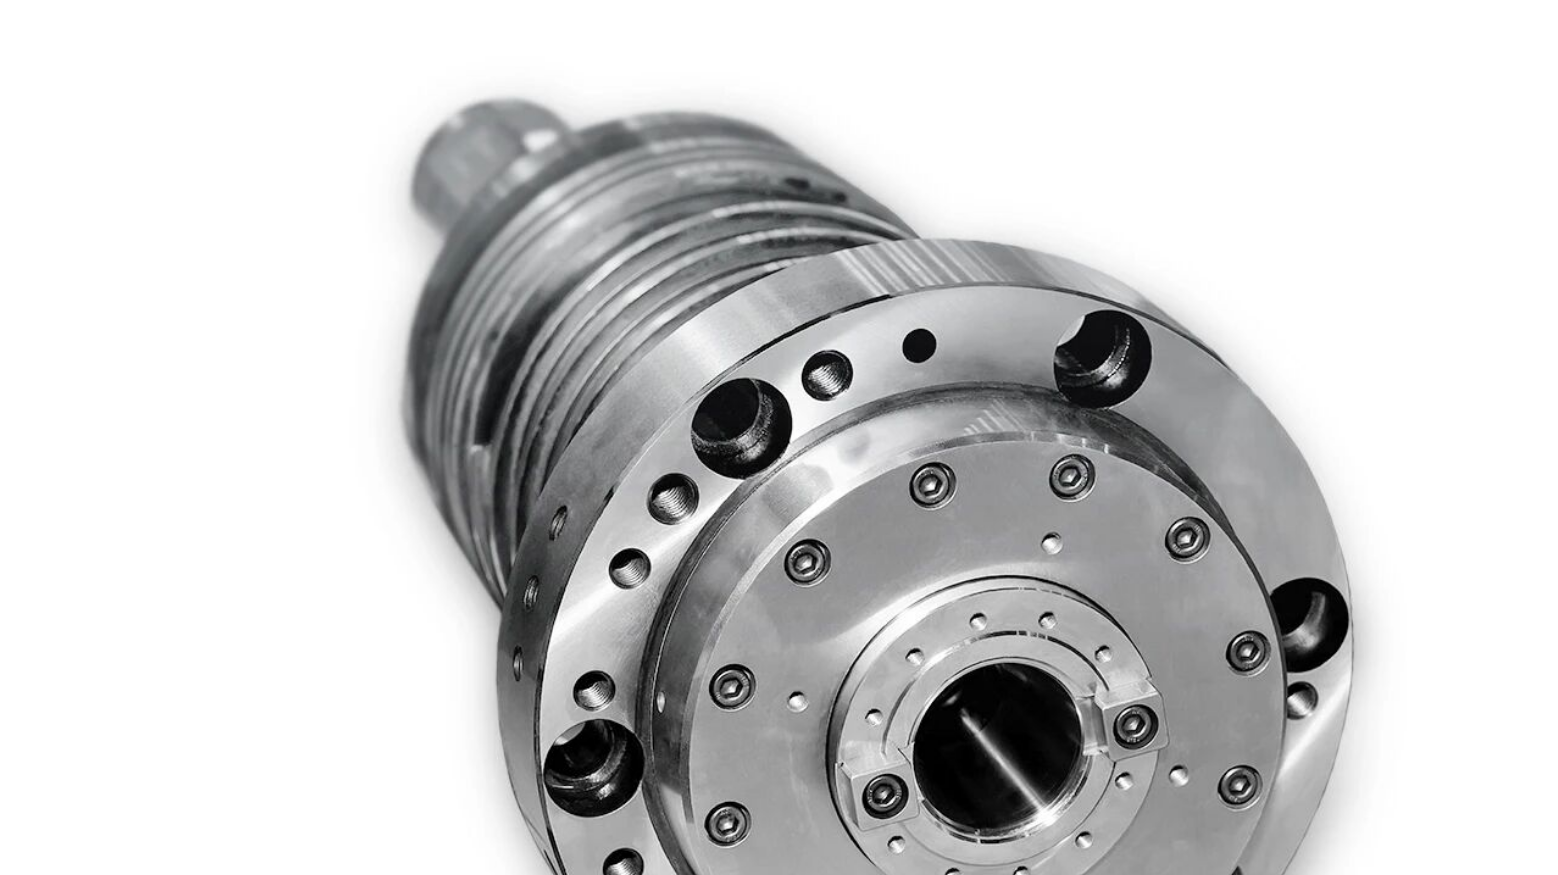
03
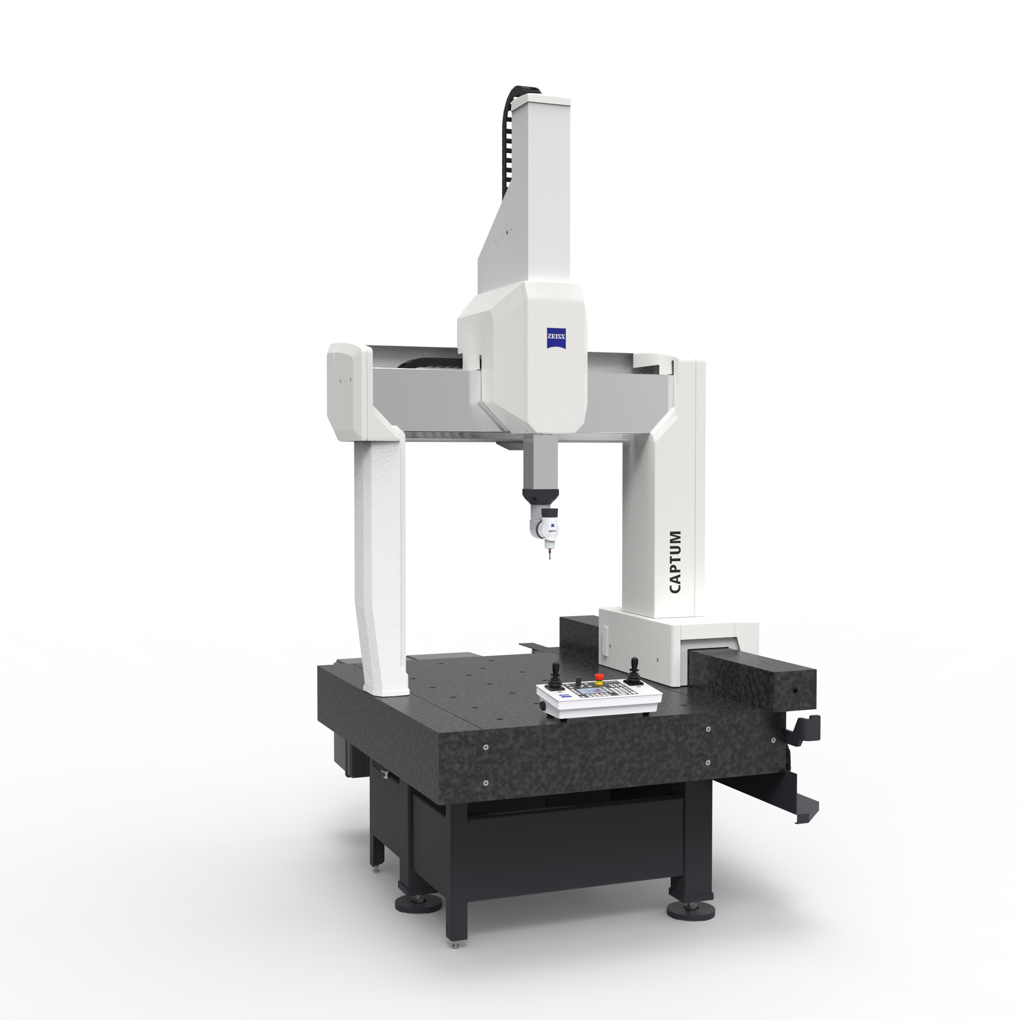
随着HSK、CAPTO(ISO 26623)等双接触刀柄的普及,刀柄已成为影响加工效率和加工质量的重要因素。刀柄接口看似简单,却涉及锥面、端面、拉紧孔、曲线轮廓等多个关键测量要素。任何细微偏差,都可能影响刀具夹持精度,并最终传递到工件表面。 刀柄高精高刚性化带来的 计量挑战: 锥面、端面、拉紧孔、曲线轮廓协同定位 曲线轮廓微小偏差将直接放大为加工姿态误差 测量结果需与国际标准(ISO 26623)强一致 从标准到数字化 蔡司打造完整刀柄检测方案 针对CAPTO刀柄应用,蔡司基于ISO 26623标准开发了标准化、一键式、高一致性的专用检测模块。依托ZEISS CALYPSO软件平台,用户无需编程即可完成测量流程配置,实现检测过程标准化和自动化。 ZEISS CALYPSO myPTI 模块: 基于 ISO 26623 标准开发; 覆盖 C3–C10 全系列; 无需编程,一键式完成全参数测量; ZEISS VAST Navigator / Performance :高速扫描同时保证微米级精度 测量结果全球通用:与国际主流刀柄厂商对标无障碍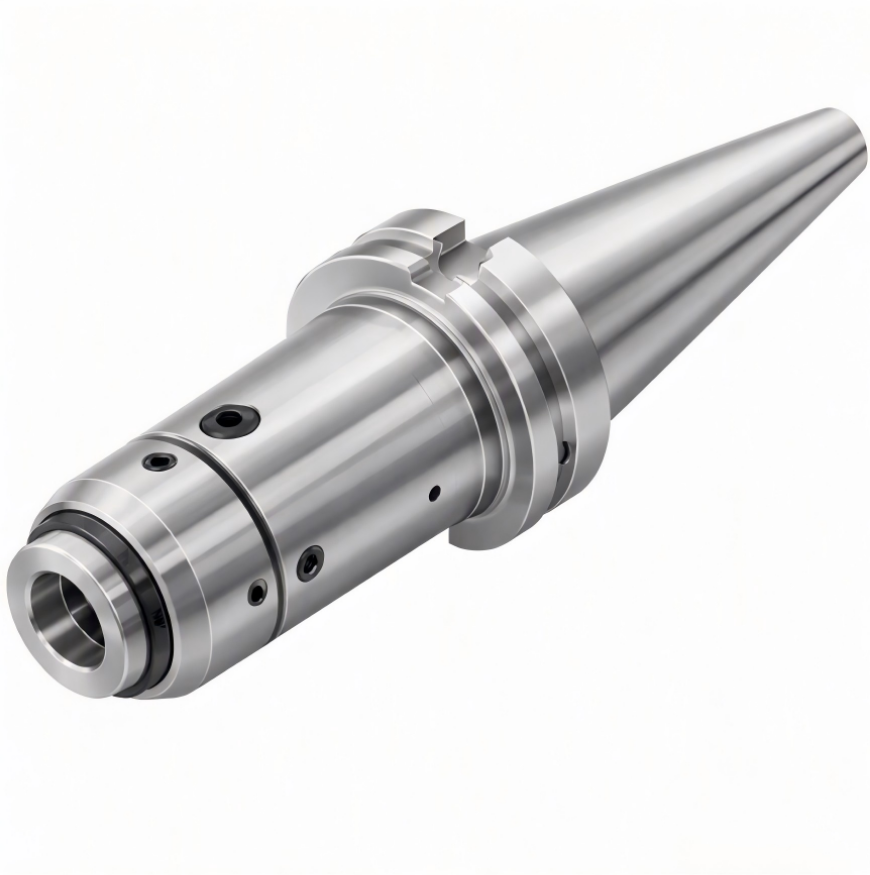
04
今天的机床行业,竞争已经不只是设备性能的竞争。谁能够持续保证大型结构件的稳定性,谁能够实现高速主轴的一致性制造,谁能够建立符合国际标准的质量体系,谁才能在高端制造市场占据优势。 从大型基础结构件到电主轴,再到高精度刀柄,蔡司正通过覆盖关键制造环节的计量解决方案,帮助机床企业构建完整的质量闭环。